


Tub fără sudură Inconel 625 ASTM B444este un produs tubular din aliaj de nichel-crom-molibden-niobiu desemnat caUNS N06625(W.Nr.2.4856), fabricat conform ASTM B444 pentru țevi și tuburi fără sudură utilizate în transportul fluidelor aerospațiale, conducte structurale și sisteme periferice ale motorului. Combină o matrice de minim 58% nichel cu 20–23% crom, 8–10% molibden și 3,15–4,15% niobiu, oferind rezistență la clorură la sâmburi (PREN ~47,5), rezistență la oxidare până la 980 de grade și rezistență la tracțiune până la 827 MP{a14} în stare de lucru rece. Acest ghid acoperă selecția de gradul 1 versus gradul 2, disponibilitatea dimensională, cerințele de inspecție NDT, procedurile de sudare și listele de verificare pentru certificare pentru a ajuta inginerii de achiziții din domeniul aerospațial să ia decizii informate de aprovizionare.

Solicitați cotația pentru tuburi aerospațiale ASTM B444 și pachetul de rapoarte NDT
Ce este tubul fără sudură Inconel 625 ASTM B444?
ASTM B444este specificația standard pentru țevi și tuburi fără sudură din aliaj de nichel{-crom-molibden-columbiu (Ni{-Cr{-Mo{-Cb), care acoperă UNS N06625 în două grade.Inconel 625este denumirea comercială a Special Metals Corporation pentru acest aliaj; denumirea generică este UNS N06625. Calea de fabricație fără sudură (extrudare + pilger la rece / tragere la rece, fără sudură longitudinală) este esențială pentru aplicațiile aerospațiale în care integritatea structurală fără sudură-cusătură-și structura uniformă a granulelor sunt obligatorii.
Aliajul este un solid-grad întărit cu soluție - care nu necesită tratament termic de întărire prin precipitare-. Este furnizat în stare de soluție-recoace (1093 grade / 2000 grade F) sau prelucrat la rece-, gata de fabricație.Inconel este un aliaj de nichel?
Da - cu un conținut de nichel mai mare sau egal cu 58%, Inconel 625 este un adevărat superaliaj pe bază de nichel-. Puterea sa provine din matricea Ni{-Cr{-Mo-Nb și din precipitarea carburilor la granițele granulelor, nu din fazele primare gamma{-prima sau gamma-duble-. Acest lucru îl face mai simplu de fabricat decât materialele întărite prin precipitare{12}}cum ar fi Inconel 718.
Inconel 625 ASTM B444: Selecție de gradul 1 versus gradul 2
ASTM B444 specifică două condiții de livrare. Alegerea între gradul 1 și gradul 2 este prima decizie pe care trebuie să o ia un inginer de achiziții aerospațiale, deoarece afectează direct evaluarea presiunii, formabilitatea și calea de certificare:
| Parametru | Clasa 1 (Rece-funcționat) | Gradul 2 (Soluție recoacetă) |
|---|---|---|
| Stare | Tulpina-întărită (redusă-la rece) | Soluție recoaptă la 1093 de grade, rece aer/apă |
| Rezistența la tracțiune, min | 827 MPa (120 ksi) | 655 MPa (95 ksi) |
| Limita de curgere (0,2%), min | 415 MPa (60 ksi) | 310 MPa (45 ksi) |
| Alungire în 50 mm, min | 30% | 30% |
| Duritate (tipic) | 25–35 HRC | Mai mic sau egal cu 20 HRC (~95 HRB) |
| Cel mai bun pentru | Linii de transport fluid de înaltă presiune- | Formarea, îndoirea, sudarea-pieselor intensive |
| Caz de utilizare aerospațială | Combustibil pentru motor și conducte hidraulice, conducte de{0}}înaltă presiune | Carcase de evacuare, conducte structurale, console |
| Tratament termic post-sudare | Nu este necesar | Nu este necesar |
Regula de selecție:Dacă tubul va fi îndoit, evazat sau sudat extensiv în timpul fabricării, specificați gradul 2 (recoacet) pentru ductilitate maximă. Dacă tubul este utilizat așa-pentru rulări drepte de-înaltă presiune, specificați gradul 1 (lucrat-la rece) pentru rezistență și presiune mai mare. Ambele clase îndeplinesc cerințele de compoziție chimică ASTM B444 în mod identic.
Obțineți graficul de selecție pentru clasa 1 / gradul 2 și compararea prețurilor
Inconel 625 ASTM B444 Compoziție chimică
TheCompoziția chimică a Inconel 625conform ASTM B444 este identic atât pentru gradul 1, cât și pentru gradul 2. Specificația controlează nivelurile de impurități (P, S) la mai puțin sau egal cu 0,015% fiecare pentru a preveni scurtarea la cald în timpul extrudarii și sudării:
| Element | Interval ASTM B444 (%) | Funcția metalurgică |
|---|---|---|
| Nichel (Ni) | Mai mare sau egal cu 58,0 | matricea FCC; Imunitatea SCC |
| Crom (Cr) | 20.0–23.0 | Cr2O3 pasiv film; rezistență la oxidare până la 980 de grade |
| Molibden (Mo) | 8.0–10.0 | Rezistenta la coroziune la gropi si fisuri; PREN boost |
| Niobiu+Ta (Nb+Ta) | 3.15–4.15 | Stabilizare carbură MC; prevenirea sensibilizării |
| Fier (Fe) | Mai mic sau egal cu 5,0 | Reziduu controlat; stabilitatea fazei |
| Carbon (C) | Mai mic sau egal cu 0,10 | Cu conținut scăzut de carbon pentru sudabilitate |
| Mangan (Mn) | Mai mic sau egal cu 0,50 | Dezoxidant; lucrabilitate la cald{0} |
| Siliciu (Si) | Mai mic sau egal cu 0,50 | Dezoxidant; limitat pentru a preveni fragilizarea |
| Fosfor (P) | Mai mic sau egal cu 0,015 | Impuritate strictă; previne fisurarea la cald |
| sulf (S) | Mai mic sau egal cu 0,015 | Impuritate strictă; previne scurtarea fierbinte |
| Aluminiu (Al) | Mai mic sau egal cu 0,40 | Ajutor de oxidare |
| Titan (Ti) | Mai mic sau egal cu 0,40 | Minor; acumulator de carbon |
Procesul de fabricație al tubului fără sudură Inconel 625 pentru turbine cu gaz aerospațiale
Pentru turbinele cu gaz aerospațiale, tubul fără sudură Inconel 625 urmează un flux de lucru de producție de precizie în mai multe-etape cu topire dublă în vid pentru a îndeplini cerințele AMS și ASTM B444.
- Topire în vid dublu VIM+VAR și turnare lingouriNichelul, cromul, molibdenul și niobiul de puritate ridicată sunt topite prin topire prin inducție în vid (VIM), apoi retopite prin topire cu arc în vid (VAR). Această metodă de topire dublă-minimizează impuritățile și segregarea gazelor, oferind o microstructură uniformă, esențială pentru serviciul la temperatură înaltă-turbinelor cu gaz. Aliajul topit se solidifică în lingouri dense.
- Pregătirea BilletuluiLingourile trec prin forjare, decojire la suprafață, tăiere cu ferăstrău și găurire în centru. Toate defectele de suprafață sunt complet îndepărtate, iar țaglele goale sunt prelucrate la o toleranță dimensională precisă înainte de formare la cald.
- extrudare la caldTaglele goale preîncălzite sunt extrudate prin matrițe de precizie pentru a forma carcase tubulare fără sudură. Extrudarea la cald creează un flux continuu de cereale în jurul circumferinței tubului, eliminând slăbiciunea cordonului de sudură necesară pentru circuitele cu turbine cu gaz de-înaltă presiune.
- Pilgering la rece și dimensionareMai multe-pasări la rece reduce diametrul exterior și grosimea peretelui la dimensiunile finale, obținând o toleranță strânsă a peretelui. Acest pas rafinează structura granulației și crește precizia dimensională pentru tuburile de precizie aerospațială.
- Soluție controlată de recoacere și îndreptareTuburile sunt supuse recoacerii cu soluție (tratament termic de gradul 1 / gradul 2 conform ASTM B444) pentru a reduce stresul de formare și pentru a regla performanța de fluaj la temperatură înaltă-. Îndreptarea rotativă controlează dreptatea tubului pentru a îndeplini specificațiile aerospațiale.
- Inspecție completă NDT și finisare finalăFiecare tub primește teste 100% non-distructive: testare cu ultrasunete, inspecție cu curenți turbionari și identificare pozitivă a materialului PMI. Decaparea suprafeței, lustruirea și verificarea dimensională sunt finalizate înainte de certificarea și ambalarea testelor materialelor.


Tub fără sudură Inconel 625 ASTM B444 Disponibilitate și toleranțe dimensionale aerospațiale
Tuburile ASTM B444 sunt produse la toleranțe dimensionale conform ASTM B829 (cerințe generale) și ASME B36.19M. Pentru aplicații aerospațiale, toleranțe mai stricte pot fi specificate conform desenului cumpărătorului (de exemplu, WT ±10% față de standardul ±12,5%). Dimensiunile obișnuite ale producției aerospațiale includ:
| Gama OD | Gama de grosime a peretelui | Aplicație aerospațială tipică |
|---|---|---|
| 6,35 mm (1/4") | 0,5–1,65 mm | Linii de instrumentare, tubulaturi de senzori |
| 12,7 mm (1/2") | 0,89–2,77 mm | Linii de transport fluid hidraulic |
| 19,05 mm (3/4") | 1,24–3,96 mm | Conducte de alimentare cu combustibil, conducte de aerisire |
| 25,4 mm (1") | 1,65–5,54 mm | Linii de lubrifiere, bucle de lichid de răcire |
| 38,1–60,3 mm (1,5–2") | 2,77–8,74 mm | Conducte de răcire periferice ale motorului |
| 76,2–168,3 mm (3–6") | 3,96–15,09 mm | Carcase de evacuare, conducte inversoare de tracțiune |
Lungime:Lungimi aleatorii 4–7 m; sunt disponibile lungimi fixe și tăiate-la-dimensiune.Finisare finală:Tăiat pătrat, debavurat sau teșit pentru sudare.Suprafaţă:OD trasat-la rece poate fi specificat la Ra Mai mic sau egal cu 1,6 µm; electrolustruit la Ra Mai puțin sau egal cu 0,4 µm pentru curățenie de calitate-farmaceutică, acolo unde este necesar.
Solicitați pachet complet de raport NDT și eșantion MTC
Inconel 625 Aerospace Tub Cheie Coroziune și Performanță la Temperatură Înaltă-
În serviciile aerospațiale, tubul Inconel 625 trebuie să reziste la cicluri termice, la expunerea la gaze de ardere și la medii care-conțin clorură (săruri de dezghețare, atmosferă marina). Tabelul de mai jos evaluează performanța cu evaluări cu stele:
| Mediu | Evaluare | Note |
|---|---|---|
| Pitting clorură (atmosfera marina) | ★★★★★ | CPT >90 de grade; imun la mediu |
| Fisurare prin coroziune sub tensiune (Cl− + H2O) | ★★★★★ | Imun la toate temperaturile practice |
| Oxidare (aer, continuă) | ★★★★★ | Limita de scalare 980 de grade; serviciu structural sigur Mai puțin sau egal cu 650 de grade |
| Gaz de ardere (eșapament de combustibil pentru reacție) | ★★★★☆ | Bun până la 650 de grade; risc de sulfurare dacă combustibil-cu sulf ridicat |
| Oboseală termică (ciclică 200-650 grade) | ★★★★☆ | Excelent; Matricea FCC rezistă la fisurare |
| Compatibilitate fluid hidraulic / combustibil | ★★★★★ | Inert; nicio degradare în uleiurile MIL-PRF-7808/23699 |
Când să utilizați tubul Inconel 625 B444 în industria aerospațială:Conductele de combustibil și lichid hidraulic funcționează la -50 de grade până la 650 de grade ; conducte de gaze de eșapament în care coexistă oxidarea și ciclul termic; componentele expuse-mediului marin pe aeronavele cu transportator; tuburi de răcire periferice ale motorului în interiorul învelișului exterior al secțiunii fierbinți.
Când NU trebuie să utilizați Inconel 625 în industria aerospațială:Aplicațiile cu palete sau discuri ale turbinei care necesită o rezistență portantă-peste 650 de grade - utilizează Inconel 718 (întărit prin precipitații, rupere prin fluaj-la 700 de grade) sau Inconel 617 (soluție-solidă, evaluată la 950 de grade). Pentru componentele rotative care necesită rezistență specifică ultra-, superaliajele forjate sau-de metalurgie a pulberilor (Rene 95, U720Li) sunt alegerea corectă.
Ghid pentru sudarea și fabricarea tuburilor pentru industria aerospațială Inconel 625
Tubul Inconel 625 ASTM B444 prezintă o sudabilitate excelentă - fără preîncălzire, fără tratament termic post-sudură și fără ciclu de întărire prin precipitare-. Acesta este un avantaj semnificativ față de Inconel 718 în ceea ce privește eficiența fabricării. Orientări cheie pentru fabricarea aerospațială:
- Procesul de sudare:GTAW (TIG) este preferat pentru îmbinările tuburilor aerospațiale. Utilizați DCEN pulsat cu electrod de tungsten thoriat sau lantanat 2%. GMAW acceptabil pentru îmbinările ne-critice.
- Metal de umplutură: ERNiCrMo-3(AWS A5.14) sârmă de umplere potrivită, cu diametrul de 0,8–1,6 mm. Pentru îmbinări diferite cu 316L sau oțel carbon, ERNiCrMo-3 rămâne umplutura supraaliată preferată.
- Fără preîncălzire:Nu preîncălziți. Temperatura interpass trebuie să rămână sub 150 de grade. Utilizați verificarea termocuplului de contact între treceri.
- Pregătirea comună:Canelura în V-60–70 de grade, față rădăcină de 1–2 mm, spațiu de rădăcină de 2–3 mm pentru suduri cu o singură-penetrare completă-penetrare laterală.
- Purjare:Menține purjarea ID-ului cu argon pur (O&sub2;<0.03%) during root welding. Flow rate 5–10 L/min until root pass reaches 3 mm minimum thickness.
- Îndoire:Raza minimă de îndoire la rece 3×OD pentru gradul 2 (recoace); 5×OD pentru gradul 1 (lucrat-la rece) fără reducerea intermediară a stresului.
- Prelucrare:Întărirea rapidă-por lucru necesită scule ascuțite-de carbură cu greblă pozitivă, viteză redusă la suprafață (30–45 m/min) și lubrifiere generoasă pentru a preveni uzura.
- Decapare și pasivizare:Îndepărtați nuanța termică de sudură cu 20–25% HNO&sub3; + 3–5% HF la 40 de grade timp de 15–30 min; neutralizați și clătiți bine.
Pentru o listă completă de prețuri Inconel 625 ASTM B444, o listă de stocuri sau o fișă cu date tehnice, contactați-ne astăzi. Prețuri directe din fabrică-, fără markup intermediar, certificare completă EN 10204 și livrare în întreaga lume.
De ce să ne alegeți ca partener furnizor
Ca un specialistAliaj pe bază de nichelproducător și exportator cu experiență vastă în industrie și un record dovedit de export în peste 40 de țări, capacitatea noastră de furnizare a tuburilor fără sudură Inconel 625 ASTM B444 include:
- Disponibilitate stoc:Tub fără sudură Inconel 625 B444 în dimensiuni standard aerospațiale gata pentru expediere imediată din depozitele noastre.
- Capacitate completă NDT:Instalații interne de-ET, UT, hidrostatice, PMI și OES; fiecare tub este expediat cu un raport NDT complet conform ASTM B444 / B829.
- Certificare material:RO 10204 3.1 / 3.2 MTC cu inspecție-terță de către SGS, BV sau TÜV, disponibilă la cerere. Rapoarte privind mărimea granulelor și includerea pentru programele-critice aerospațiale.
- Procesare personalizată:Tăiere la lungime fixă, teșire, îndoire la rece, evazare, electrolustruire și îndoire în U-pentru fasciculele schimbătoare de căldură.
- Ambalare de export:Carcase din lemn compatibile cu capac din plastic, hârtie-inhibitoare de rugină VCI și desicant; Expediere FCL sau LCL prin transport maritim, aerian sau aerian-de marfă expres în funcție de urgența clientului.
- Suport tehnic 24 de ore din 24:Inginerii noștri metalurgiști oferă îndrumări de selecție a materialelor, consultanță de gradul 1 versus gradul 2, specificațiile procedurii de sudare (WPS) și consultarea datelor despre coroziune-în 24 de ore de la solicitare.

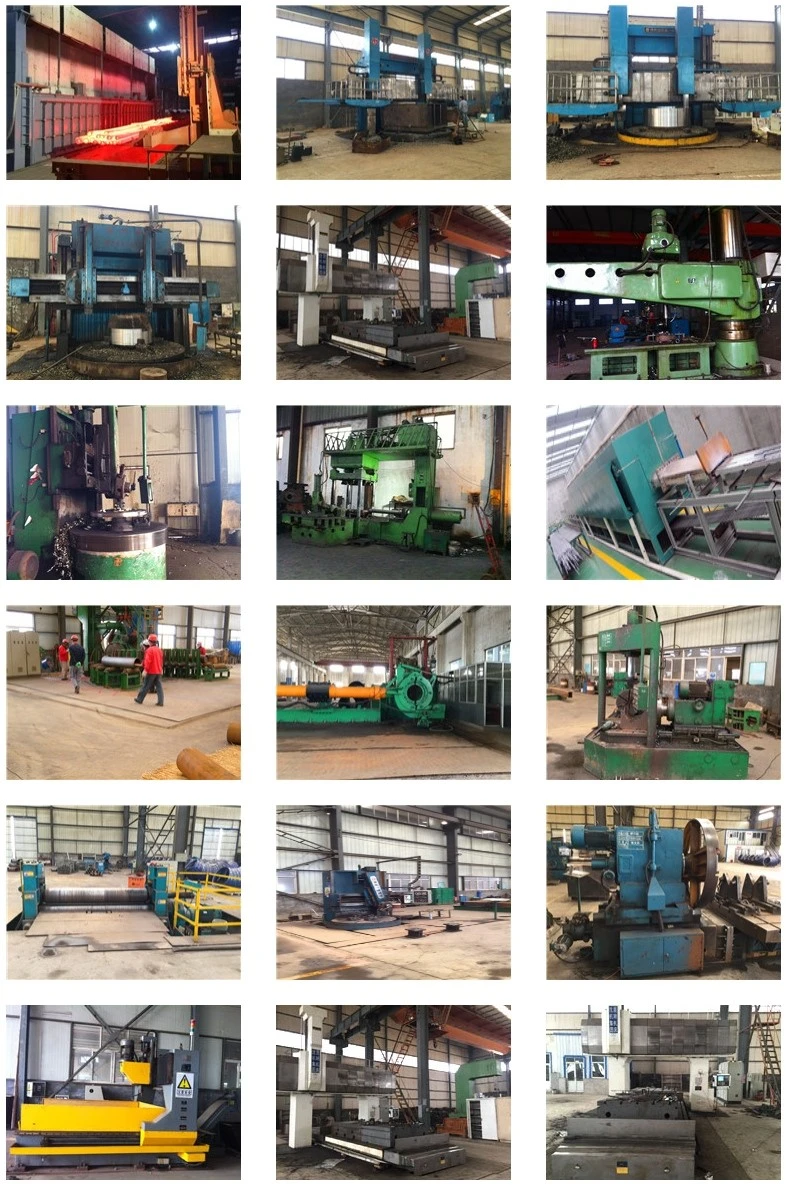
Echipamente de linie de producție și testare a produselor

FAQ:
Î: Care este diferența dintre ASTM B444 și ASTM B704/B705?
A: Acoperiri ASTM B444fără sudurățeavă și tub din UNS N06625, fabricate prin extrudare și trefilare-la rece fără sudură longitudinală. Acoperiri ASTM B704sudatetub, iar ASTM B705 acoperă teava sudata. Pentru aplicațiile aerospațiale, fără sudură (B444) este specificat aproape exclusiv deoarece elimină riscurile de eșec-cusături-de sudură și oferă o structură uniformă a granulelor și proprietăți mecanice în toate direcțiile.
Î: La ce temperatură poate rezista tubul Inconel 625 B444 în serviciul aerospațial?
R: Tubul Inconel 625 B444 este evaluat pentru servicii structurale continue de la -196 de grade la 650 de grade . Rezistă la oxidarea în aer până la 980 de grade, dar capacitatea portantă-și rezistența la rupere la fluaj-se degradează peste 650 de grade. Pentru servicii structurale peste această limită, ar trebui luate în considerare Inconel 718 întărit prin precipitare sau Inconel 617 în soluție solidă.
Î: Ce grad ASTM B444 ar trebui să specific pentru liniile de combustibil aerospațial?
R: Pentru liniile de transport de combustibil aerospațial și fluid hidraulic,Gradul 1 (la rece-lucrat)este specificat în mod obișnuit deoarece oferă o rezistență la tracțiune mai mare (827 MPa min) și o rezistență la curgere (415 MPa min), permițând pereți mai subțiri și greutate mai mică la aceeași presiune nominală. Dacă tubul necesită îndoire sau evazare semnificativă în timpul instalării, gradul 2 (recoacet) poate fi preferat pentru ductilitate, iar cota de presiune recalculată pentru limita de curgere mai mică.
Î: Tubul Inconel 625 B444 poate fi sudat fără tratament termic post-sudare?
A: Da. Inconel 625 este un aliaj solid-întărit cu soluție cu conținut scăzut de carbon (mai puțin sau egal cu 0,10%) și stabilizare cu niobiu (3,15–4,15%). Acest lucru previne sensibilizarea și coroziunea intergranulară după sudare. Nu este necesar nici un tratament cu soluție de preîncălzire și post-sudare. Utilizați metal de umplutură ERNiCrMo-3 (AWS A5.14). Temperatura interpass trebuie menținută sub 150 de grade.
Î: Ce NDT este obligatoriu pentru tubul B444 de grad aerospațial-?
R: Testarea cu curenți turbionari (ET) conform ASTM E426 și testarea cu ultrasunete (UT) conform ASTM E213 sunt obligatorii pentru aplicațiile aerospațiale. PMI (ASTM E1621) și spectrometria OES (ASTM E3047) verifică compoziția chimică. Testarea hidrostatică (ASTM E1003) este necesară pentru tubulatura de presiune-. Rapoartele privind dimensiunea granulelor (ASTM E112) și incluziunile nemetalice (ASTM E45) pot fi necesare pentru programele critice.
Î: Cum se compară Inconel 625 cu Inconel 718 pentru tub aerospațial?
R: Inconel 625 are o soluție solidă-consolidată (nu necesită îmbătrânire), oferind rezistență superioară la coroziune (conținut mai mare de Mo, PREN 47.5) și o fabricație mai simplă (fără tratament termic post-sudare). Inconel 718 este întărit prin precipitații-, oferind o rezistență la tracțiune mai mare (1240+ MPa învechit vs 827 MPa la rece-lucrat 625) și o mai bună rupere-la fluaj peste 650 de grade . Pentru transportul fluidului și conductele la o temperatură mai mică sau egală cu 650 de grade, se preferă Inconel 625. Pentru piesele rotative sau care poartă sarcină peste 650 de grade, Inconel 718 este alegerea corectă. Thediferența dintre Inconel și Incoloyeste, de asemenea, relevant: Inconel 625 este o matrice pe bază de nichel-(mai mare sau egală cu 58% Ni), în timp ce gradele Incoloy, cum ar fi 825, sunt pe bază de fier-cu un conținut mai scăzut de nichel.
Î: Ce dimensiuni și MOQ sunt disponibile pentru tubul aerospațial B444?
R: Dimensiunile standard pentru aerospațiale variază de la 6,35 mm (1/4") la 168,3 mm (6") OD, cu grosimi ale pereților de la 0,5 mm la 15 mm. Lungimile sunt disponibile în lungimi aleatorii (4–7 m) sau fixe. Mărimi non-standard și tăieturi-strânse cu toleranță pot fi produse la comandă. Contactați-ne cu cerințele dvs. dimensionale și cantitatea programului pentru o cotație personalizată.


