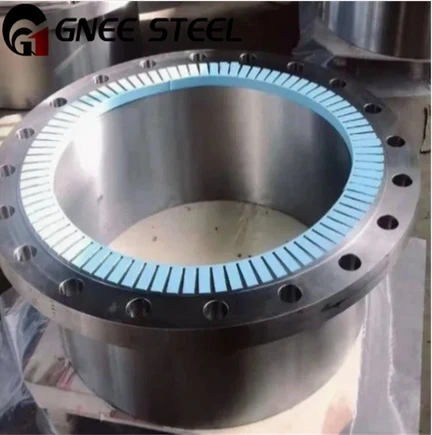
1. Pentru ce condiții specifice de funcționare corozive sunt calificate în mod unic flanșele Hastelloy B-3 și care este limitarea cheie care dictează utilizarea lor?
Flanșele Hastelloy B-3 sunt proiectate cu precizie-pentru cele mai agresive medii acide pur reducătoare întâlnite în procesarea chimică. Performanța lor excepțională este înrădăcinată într-o compoziție de aliaj de nichel-molibden (~65% Ni, 28,5% Mo, 1,5% Cr) care oferă o rezistență remarcabilă la acizii neoxidanți. Acestea sunt materialul de flanșă ales pentru manipularea sistemelor:
Acid clorhidric (HCl): La toate concentrațiile și temperaturile, inclusiv punctul de fierbere.
Acid sulfuric (H₂SO₄): în special la concentrații sub 60% și într-un interval larg de temperatură.
Acid fosforic (H₃PO₄): în special în prezența impurităților halogenuri.
Acizi acetic, formic și alți acizi organici: în condiții ne-aerate, reducătoare.
Principalul factor de diferențiere a performanței este rezistența B-3 la atacul localizat și fisurarea prin coroziune sub tensiune (SCC) în aceste medii, în care SCC indus de clorură ar defecta rapid flanșele din oțel inoxidabil.
Limitarea critică: Hastelloy B-3 are un conținut foarte scăzut de crom. În consecință, are o rezistență slabă la mediile oxidante. Nu trebuie niciodată utilizat în servicii care conțin:
Acid azotic, acid cromic sau alți oxidanți puternici.
Săruri ferice (Fe³⁺) sau cuprice (Cu²⁺).
Clor umed, hipocloriți, peroxizi sau soluții aerate.
În condiții de oxidare, filmul protector de oxid nu se poate forma, ceea ce duce la coroziune generală rapidă și severă. Pentru astfel de servicii, sunt necesare aliaje cu-crom ridicat, cum ar fi Hastelloy C-276. Prin urmare, aplicarea flanșelor B-3 este strict și exclusiv definită de absența agenților oxidanți în fluxul procesului.
2. Care sunt cerințele critice de fabricație și tratament termic pentru forjarea flanșelor Hastelloy B-3 pentru a asigura rezistența optimă la coroziune și integritatea mecanică?
Fabricarea flanselor B-3 necesită un control riguros al procesului pentru a atinge proprietățile dorite ale aliajului, tratamentul termic fiind cel mai important pas.
Procesul de forjare: flanșele sunt de obicei forjate cu matriță-din bucăți pre-încălzite B-3 sau țagle. Forjarea rafinează structura cerealelor și îmbunătățește proprietățile mecanice, dar trebuie efectuată într-un interval specific de temperatură ridicată (peste ~1050 grade / 1922 grade F) pentru a menține materialul ductil și pentru a evita fisurarea. Forjarea trebuie urmată imediat de recoacerea cu soluție critică.
Recoacere cu soluție – Pasul ne-negociabil: după toată prelucrarea și prelucrarea la cald, fiecare flanșă B-3 trebuie să fie supusă unui tratament termic de recoacere cu soluție completă. Aceasta implică:
Încălzirea uniformă a flanșei la un interval de temperatură de 1065-1120 grade (1950-2050 grade F).
Menținerea la temperatură timp suficient (pe baza grosimii secțiunii) pentru a obține o microstructură austenitică omogenă, monofazică-și dizolva orice faze secundare dăunătoare.
Stingere rapidă, de obicei în apă. Această răcire rapidă este esențială pentru a „îngheța” microstructura dorită și pentru a preveni precipitarea fazelor intermetalice (cum ar fi Ni₄Mo) pe măsură ce metalul se răcește prin intervalul de fragilizare de 550-1050 grade (1020-1920 grade F).
Consecințele unui tratament necorespunzător: Răcirea lentă sau reîncălzirea accidentală în intervalul de fragilizare (de exemplu, în timpul sudării sau atenuării necorespunzătoare a tensiunilor) provoacă precipitații la limitele granulelor. Aceasta duce la:
Pierderea severă a ductilității și tenacității: face flanșa fragilă și susceptibilă la fisurare sub sarcină.
Reducere semnificativă a rezistenței la coroziune: crearea de celule galvanice la granițele granulelor, ceea ce duce la atacul intergranular al acizilor.
Astfel, documentația certificată a ciclului de recoacere a soluției este o parte obligatorie a certificatului de testare a flanșei (MTC).
3. Care sunt considerentele esențiale pentru selectarea, șuruburile și asamblarea garniturii atunci când se instalează flanșe Hastelloy B-3 în serviciul cu acid clorhidric?
Instalarea corectă este esențială; o îmbinare cu flanșă asamblată incorect este un punct principal de defecțiune, indiferent de rezistența inerentă a materialului flanșei.
Alegerea garniturii: Garnitura trebuie să fie compatibilă chimic cu HCl și capabilă să etanșeze fisurile specifice create de fețele flanșei.
Garniturile pe bază de PTFE-sunt frecvente: PTFE umplut,-înfășurat în spirală cu umplutură PTFE sau foi de PTFE solid. Ele oferă o rezistență chimică excelentă.
Grafitul flexibil este potrivit pentru temperaturi înalte, dar trebuie să fie inhibat pentru a preveni coroziunea pe partea din spate a flanșei și necesită un suport (de exemplu, înfășurare din oțel inoxidabil pentru tipurile cu spirală-) pentru a preveni extrudarea.
Regulă critică: Materialul garniturii nu trebuie să conțină niciodată cloruri solubile care s-ar putea concentra și să creeze o stare de oxidare localizată.
Boltare:
Material: în mod ideal, șuruburile/piulițele ar trebui să fie și Hastelloy B-3 pentru a evita coroziunea galvanică. Dacă se utilizează un aliaj diferit (de exemplu, inoxidabil de înaltă rezistență, cum ar fi B8M pentru cost), este necesară o analiză atentă a seriei galvanice și a mediului de service. Pot fi necesare șaibe izolatoare.
Strângere: trebuie utilizată o secvență de șuruburi cu model încrucișat-(ASME PCC-1) pentru a asigura compresia uniformă a garniturii și pentru a preveni deformarea flanșei. Valorile cuplului trebuie calculate pe baza materialului șuruburilor, tipului de garnitură și condițiilor de funcționare pentru a obține solicitarea de etanșare necesară fără a suprasolicita șuruburile sau flanșele.
Asamblare și management al crăpăturilor:
Curățenie: Fețele flanșei, garnitura și șuruburile trebuie să fie curate și fără contaminare cu fier de la unelte.
Geometria fisurii: Îmbinarea trebuie proiectată astfel încât să minimizeze fisura. Folosirea unei flanșe cu față ridicată (RF) sau cu o flanșă de îmbinare de tip inel-(RTJ) este standard. Garnitura trebuie să fie dimensionată corect-să nu depășească în orificiu (creând o crăpătură interioară) și nici prea mică (creând o fisură externă adâncă în care se poate concentra acidul).
4. De ce este gâtul de sudură tipul de flanșă preferat pentru conectarea flanșelor Hastelloy B-3 la țevi în serviciul cu acid critic și care sunt procedurile cheie de sudare?
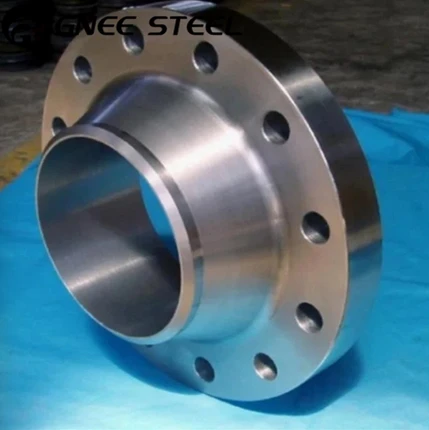
Flanșa Weld Neck (WN) este preferată în mod covârșitor pentru sistemele critice de conducte B-3 datorită integrității sale structurale superioare și capacității de a minimiza concentrațiile de tensiuni și crăpăturile.
Avantajele designului gâtului de sudură:
Distribuție optimă a tensiunii: butucul conic asigură o tranziție lină și graduală a grosimii de la țeavă la flanșă, reducând concentrația de tensiuni la îmbinare-un factor critic pentru un aliaj sensibil la coroziune în anumite condiții.
Aliniere superioară: gâtul lung facilitează alinierea mai ușoară a țevii de împerechere, asigurând o sudură uniformă de înaltă{0}calitate.
Reducerea crăpăturilor: conexiunea de sudură-cap la cap la țeavă elimină fisura internă prezentă în flanșele de sudură-după sau filetate, unde acidul stagnant se poate concentra și poate provoca coroziune localizată severă.
Proceduri cheie de sudare (sudura cap la țeavă):
Metal de umplutură: Folosiți numai metal de umplutură potrivit, în special ERNiMo-10 pentru GTAW (TIG) sau ENiMo-10 pentru SMAW. Acest lucru asigură că chimia metalului sudat reflectă rezistența la coroziune și stabilitatea termică a metalului de bază.
Pregătirea îmbinărilor și curățarea: fețele teșite trebuie curățate meticulos cu solvenți și apoi abradate mecanic (folosind unelte dedicate aliajelor de nichel) pentru a elimina toți oxizii, uleiul și contaminanții-în special sulful și plumbul, care pot provoca crăpare la cald.
Controlul aportului de căldură: Folosiți tehnici cu aport scăzut de căldură: utilizați mărgele stringer, evitați țesutul și controlați cu strictețe temperatura între treceri până la un maxim de 125 de grade (257 de grade F).
Gaz de protecție: utilizați argon de înaltă puritate-pentru protecția primară și, în mod critic, pentru gazul de suport (purjare) în interiorul sudurii pentru a preveni oxidarea („zahăr”) a cordonului rădăcină, care este un loc puternic pentru inițierea coroziunii.
Fără tratament termic post-sudare (PWHT): nu efectuați nicio reducere a stresului la temperatură intermediară. Elementul sudat trebuie lăsat în starea de-sudat. Orice detensionare necesară trebuie să fie o soluție completă de recoacere a întregului ansamblu, ceea ce este adesea nepractic. Practica corectă este de a suda curat și de a controla mecanic deformarea.
5. Într-o analiză a costurilor ciclului de viață pentru o nouă unitate de procesare a acidului clorhidric, cum se compară specificarea flanșelor solide Hastelloy B-3 cu utilizarea flanșelor din oțel carbon mai ieftine, căptușite (de exemplu, PTFE)?
Decizia echilibrează cheltuielile inițiale de capital (CapEx) cu riscul operațional pe termen lung,-costul de întreținere și costul total de proprietate (TCO).
Flanse solide Hastelloy B-3:
CapEx inițial mai mare: costurile materialelor și de forjare sunt semnificativ mai mari.
OpEx și risc pe durata de viață mai reduse: oferă o barieră monolitică, permanentă. Elimină modurile de defecțiune ale sistemelor căptușite: prăbușirea căptușelii sub vid/ciclu termic, pătrunderea prin găuri, coroziunea în crăpături la punctele de terminare a căptușelii și deteriorarea în timpul schimbării garniturii sau strângerii șuruburilor. B-3 flanșe au o durată de viață previzibilă, de zeci de ani, cu inspecție minimă (vizual, PT/UT ocazional). Ele pot fi ușor sudate și reparate.
Flanșe din oțel carbon căptușite cu PTFE-:
CapEx inițial mai mic.
OpEx și risc mai mare pe durata de viață: introduce vulnerabilități inerente de fiabilitate. Căptușeala este o componentă consumabilă cu o durată de viață mai scurtă și mai puțin previzibilă. Este susceptibil la curgere la rece (curgere), rupere și deteriorare din cauza nealinierii sau a unei-cupluri excesive. Inspecția este dificilă-Eșecul apare adesea în mod catastrofal atunci când căptușeala se sparge, expunând carcasa din oțel carbon la un atac rapid cu acid. Înlocuirea necesită închiderea completă a sistemului și necesită muncă-intensă.
Analiză de justificare: pentru liniile de aerisire ne-critice, de joasă-presiune/temperatură sau ușor accesibile, flanșele căptușite pot fi justificate din punct de vedere economic. Cu toate acestea, pentru liniile de proces principale, servicii de temperatură/presiune ridicată sau locații inaccesibile dintr-o unitate de HCI, flanșele solide B{-3 sunt justificate în mare măsură. Costul ridicat al unei opriri neplanificate, o scurgere de mediu, un incident de siguranță sau o pierdere a producției din cauza unei defecțiuni a căptușelii micșorează economiile inițiale de material. TCO-ul B-3, amortizat pe o durată de viață a instalației de 30+ ani cu întreținere aproape de zero, este de obicei mai mic, oferind fiabilitate operațională superioară și reducerea riscurilor.